
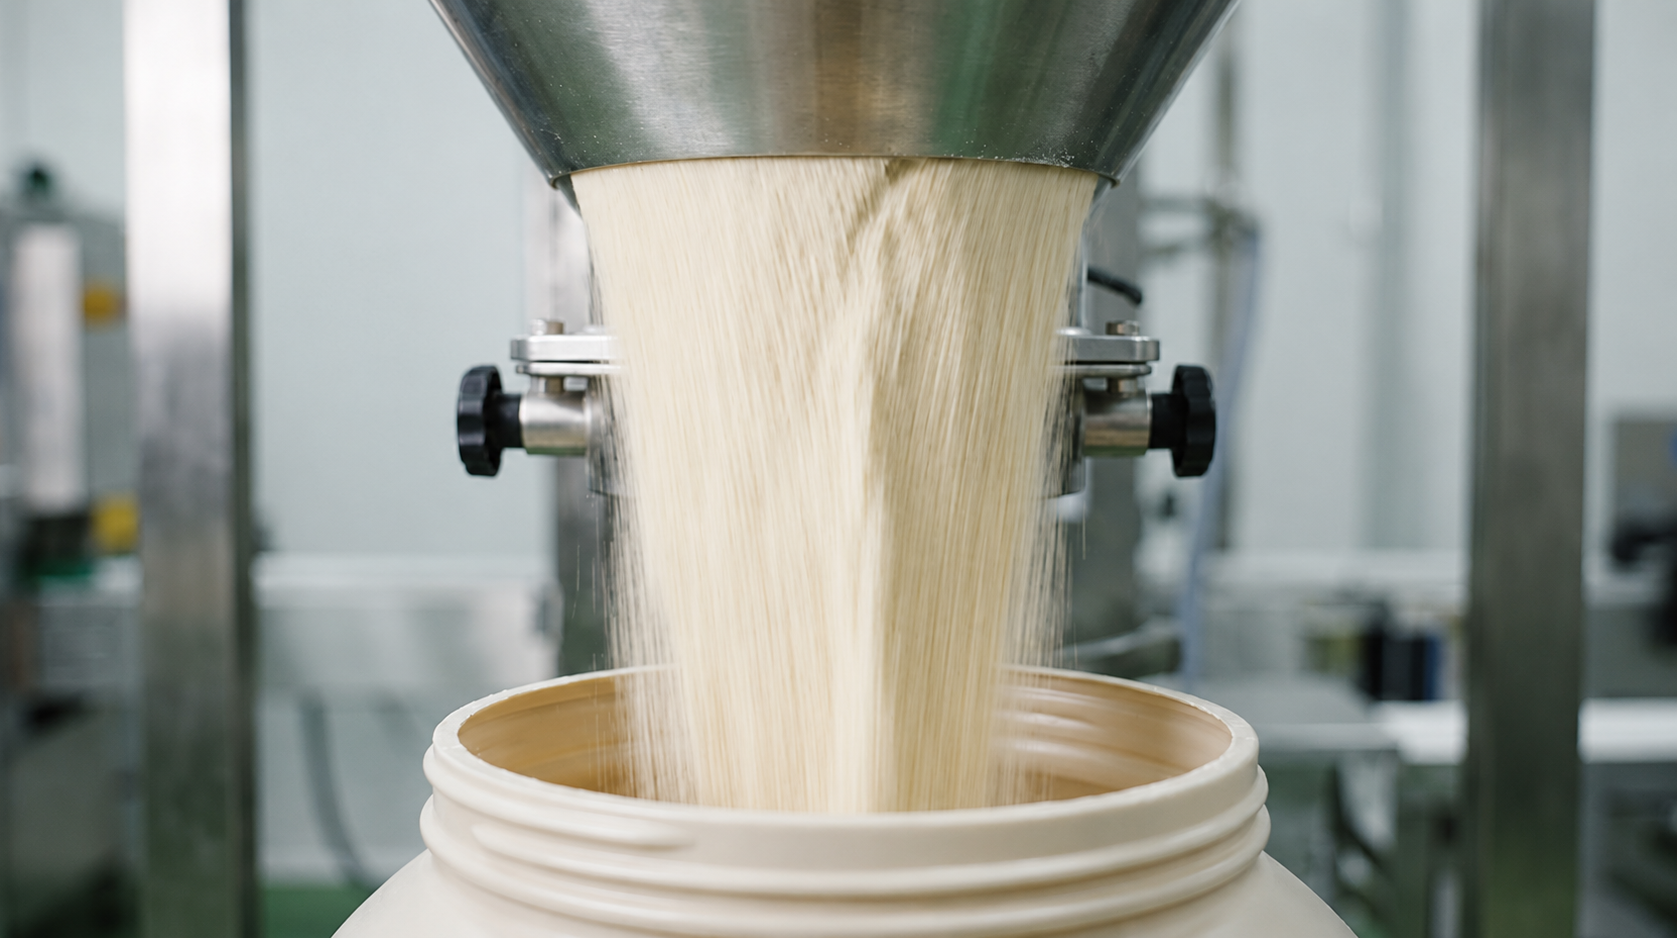
プロテイン製品の製造において、粉末の「流動性(りゅうどうせい)」は生産効率に影響する重要因子である。粉末が自重によってサラサラと流れる度合いを示すこの特性は、OEM製造や自社工場における「充填工程」の安定性に直結する。本記事では、粉体製造・充填の実務者向けに、流動性が充填しやすさに与える理論的関係と、その評価・コントロール手法について解説する。
生産ラインの直行率を左右する粉体流動性の重要性

粉末の流動性の高さは、自動充填ラインにおけるトラブル防止と生産速度の最大化に不可欠な要素である。
充填速度の低下とブリッジ現象によるライン停止のリスク
流動性が低いプロテイン粉末は、充填機のホッパー(粉末を貯める漏斗状の容器)内部で詰まりや「ブリッジ現象(粉末がアーチ状に固まって落下しなくなる現象)」を引き起こす。これが起きると自動ラインが停止し、手作業による解消措置が必要となるため、工場の稼働率が著しく低下する。スムーズな連続充填を行うためには、一定以上の流動性の確保が前提となる。
排出量のばらつきによる計量精度の悪化と原料ロス
自動充填機が容積や重量ベースで粉末を切り出す際、流動性が不安定であると一回あたりの排出量にばらつきが生じる。内容量の不足は製品クレームや法令違反のリスクを招き、過剰充填は歩留まりの悪化(原料ロス)に直結する。正確な計量精度を維持し品質を均一化するためには、流動性の安定化が求められる。
流動性を定量的に評価するための規格と理論的指標

粉末の流動性は、感覚的な「サラサラ感」ではなく、粉体工学に基づいた厳密な指標によって数値化が可能である。
粉末の付着性と凝集性の目安となる安息角
流動性を評価する最も代表的な指標が「安息角(あんそくかく)」である。安息角とは、粉末を平面上に静かに積み上げたときに、斜面が水平面となす最大の角度を指す。一般的に安息角が小さいほど流動性が高く、角度が大きいほど付着性や凝集性が高くて流れにくい。安息角などの粉体物性を測定することで、プロテイン粉末の充填機への適合性を事前に確認しやすくなる。
容積変化から流動性を算出するハウスナー比とカーの指数
粉体の充填密度を用いた評価方法として、「ゆるみかさ密度(容器に静かに満たしたときの密度)」と「固めかさ密度(振動を加えて固めたときの密度)」の比率から算出する「ハウスナー比」や「カーの圧縮度指数」がある[1]。外力によって容積が縮みやすい(圧縮度が高い)粉末ほど粒子同士が噛み合いやすく、流動性が悪いと判断される。これらの数値を管理することが、ホッパーやシュート(排出路)の設計基準となる。
原料特性に応じた粉体挙動の違いとプロセス制御
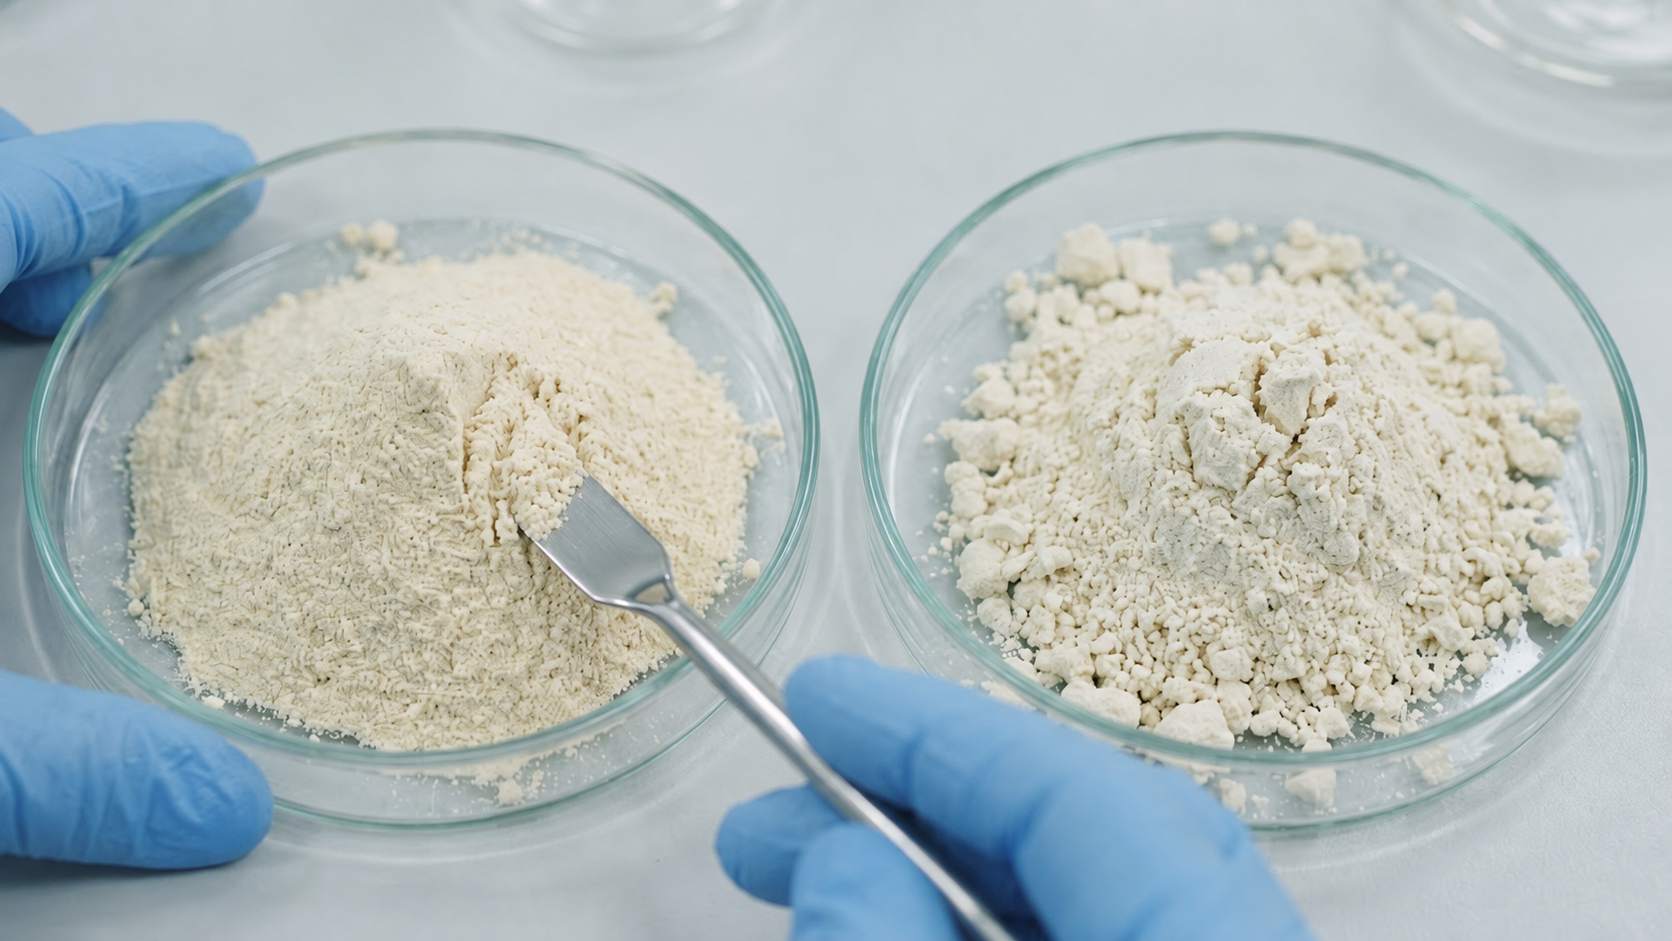
プロテイン粉末は一般的な食品粉末と異なり、タンパク質源の特性によって流動性のコントロールが難しい部類に属する。
ホエイとソイにおける成分由来の付着性と吸湿性
乳由来のホエイプロテイン(WPC)は乳脂質や乳糖を含んでおり、これらが吸湿することで粒子間の付着力が高まり、流動性が低下しやすい傾向にある。一方で、大豆由来のソイプロテインや精製度の高いWPI(分離ホエイプロテイン)は、粒子構造の違いから異なる流動挙動を示す。それぞれの原料特性に応じた湿度管理や充填設備の選定(バイブレーターの設置など)が個別判断として必要である。
流動性と速溶性を同時に向上させる造粒技術の活用
微細なプロテイン粉末の流動性を改善する方法の一つが「造粒(ぞうりゅう)」技術である。微粒子を結集させて適度な大きさの顆粒(かりゅう)に加工することで、粒子間の摩擦と空気抵抗が減り、ホッパー内で流れやすくなる。この造粒プロセスは、充填効率を高めるだけでなく、エンドユーザーがシェイカーで溶かす際の「ダマになりにくさ(速溶性)」の向上にも寄与する。
適切な粉体管理がもたらす製造バリューチェーンの最適化
プロテイン粉末の流動性を客観的な指標(安息角や圧縮度)で捉え、原料選定や造粒加工、充填設備へフィードバックすることは、製造コストの削減と製品品質の安定に直結する。OEM選定や処方設計の段階から、これらの粉体特性を総合的にコントロールすることが、競争力のある商品開発において極めて重要である。
参考文献
[1] 一般社団法人日本粉体工業技術協会 フンタイ百科「安息角」 https://appie.or.jp/jyutaku_bunseki/%E5%AE%89%E6%81%AF%E8%A7%92/ 確認日:2026-07-07